 DE

Ein Pumpenlaufrad, das für eine Prozessflüssigkeit mit einer Temperatur von 90 °C ausgelegt ist, fällt innerhalb von sechs Monaten aus. Ein Steckverbinder übersteht die Montage, verformt sich jedoch, wenn die Platine zum ersten Mal eine bleifreie Reflow-Spitze bei 260 °C durchläuft. Eine Ventilplatte bewältigt die Feinchemikalie bei Raumtemperatur, jedoch nicht bei 180 °C im Dauerbetrieb. Alle drei Fehler haben dieselbe Ursache: Die Materialspezifikation stimmte nicht mit dem tatsächlichen Betriebsfenster überein.
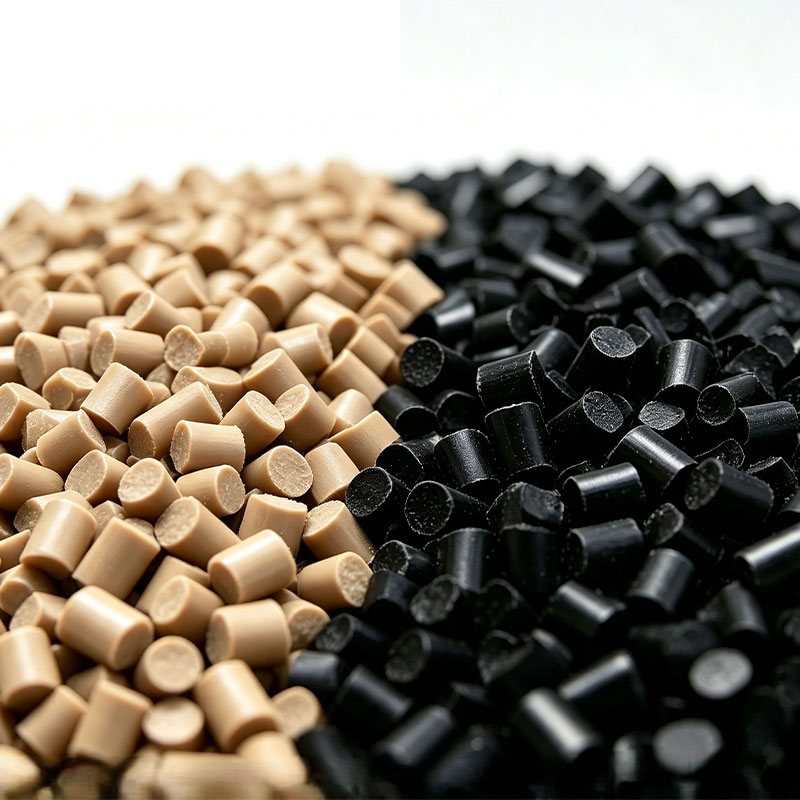
PPS-Kunststoffpellets schließen diese Lücke. Polyphenylensulfid ist ein teilkristalliner technischer Hochtemperatur-Thermoplast mit einem Schmelzpunkt nahe 280 °C und einer Dauergebrauchstemperatur von 200–220 °C in den meisten Qualitäten. Sein Paraphenylen- und Schwefelgerüst ist steif, thermisch stabil und von Natur aus flammhemmend, sodass die meisten PPS-Typen ohne ein spezielles Additivpaket UL94 V-0 erreichen.
In diesem Artikel wird erklärt, was PPS-Pellets leisten, wie eine Verstärkung ihr Verhalten verändert, wo sie wirtschaftlich sinnvoll sind und wie man ohne zu raten eine maßgeschneiderte Sorte spezifiziert.
Was PPS-Pellets unter den technischen Kunststoffen auszeichnet
PPS liegt zwischen Standard-Thermoplasten und Superpolymeren. Es bietet eine höhere Hitzebeständigkeit als Nylon oder PBT, eine breitere chemische Beständigkeit als die meisten teilkristallinen Polymere und ist weitaus kostengünstiger als PEEK. Diese Positionierung macht es zur Standardlösung für Teile, die bei 180–220 °C ohne Kriechen oder Verschlechterung betrieben werden müssen.
Die Kettenstruktur erklärt das Verhalten. Schwefelatome verknüpfen para-Phenylenringe zu einem steifen Rückgrat, das sich zu einer eng geordneten Kristallphase zusammenfügt. Das Ergebnis ist eine Reihe von Zahlen, auf die sich Konstrukteure verlassen können:
| Eigentum | Typischer Wert | Warum es wichtig ist |
|---|---|---|
| Dichte | 1,35 g/cm³ | Geringes Gewicht im Vergleich zu Metalldruckguss |
| Schmelzpunkt | 280 °C | Großes Bearbeitungs- und Servicefenster |
| Dauerbetriebstemperatur | 200–220 °C | Heiße Umgebungen ohne Festigkeitsverlust |
| Wärmeformbeständigkeit (1,82 MPa) | 135 °C unmodifiziert; bis 260 °C glasfaserverstärkt | Belastbarkeit bei erhöhter Temperatur |
| Wasseraufnahme (24 h) | < 0,05 % | Dimensionsstabilität im feuchten Betrieb |
| Entflammbarkeit | UL94 V-0, inhärent | Keine flammhemmenden Zusätze erforderlich |
| Chemische Beständigkeit | Beständig gegen Säuren, Basen, Kraftstoffe und Lösungsmittel | Zuverlässig in aggressiven Medien |
Eines der praktischsten Details ist die geringe Feuchtigkeitsaufnahme. Nylon- und Polyesterteile absorbieren Wasser und verändern ihre Größe; PPS nicht. Präzisionsformer verwenden daher PPS-Pellets für Gehäuse, Spulenkörper und Sensorkörper, die enge Toleranzen bei Feuchtigkeit und Temperaturwechsel einhalten müssen.
Wenn Ihr Teil noch kein Füllsystem benötigt, ist das Standardharz der natürliche Ausgangspunkt:
 Standard-Polyphenylensulfid-PPS-Harz für Hochtemperaturanwendungen Dieses Basis-PPS-Harz bietet eine hervorragende Hitze- und Chemikalienbeständigkeit, seine Sprödigkeit schränkt jedoch den strukturellen Einsatz ein. Dies ist der natürliche Ausgangspunkt, wenn Ihr Teil kein Füllsystem erfordert. Produkt anzeigen →
Modifizierte PPS-Typen: Passen Sie die Rezeptur an den Betriebspunkt an
Unmodifiziertes PPS ist steif, aber spröde. Die Kerbschlagzähigkeit ist gering, daher müssen Strukturteile modifiziert werden. Glasfaser erhöht die Steifigkeit, Festigkeit und Kriechfestigkeit; PTFE reduziert Reibung und Verschleiß; Kohlefaser sorgt für zusätzliche Leitfähigkeit und Steifigkeit; Mineralische Füllstoffe verbessern die Dimensionsstabilität und reduzieren Grate. Die Auswahl einer Sorte bedeutet, den Betriebspunkt Ihres Teils mit dem richtigen Füllsystem zu verbinden.
Hohe Hitze, hohe Steifigkeit
Glasverstärkte Typen wie PPS-GF45 erhöhen die Wärmeformbeständigkeit auf 260 °C. Wählen Sie für Pumpengehäuse, Laufräder und Strukturteile in der Nähe von Wärmequellen.
Reibung und Verschleiß
PPS-GF30-PTFE-Verbindungen senken den Reibungskoeffizienten und widerstehen abrasivem Verschleiß. Wählen Sie zwischen Buchsen, Ventilsitzen und Schiebemechanismen.
Maßgenauigkeit
Mineral- oder hybridgefülltes PPS reduziert Verzug und Schrumpfung. Wählen Sie Gehäuse und Rahmen, die über große Flächen enge Toleranzen einhalten müssen.
Leitfähig oder antistatisch
Kohlefaserverstärktes PPS sorgt für elektrische Leitfähigkeit und statische Ableitung. Wählen Sie Orte, an denen elektrostatische Entladungen oder Abschirmungen ein Risiko darstellen.
Großflächiger chemischer Angriff
Hochmolekulares lineares PPS ist beständig gegen Öle, Kraftstoffe, Säuren und Lösungsmittel. Wählen Sie diese Option für eine kontinuierliche chemische Belastung über 150 °C.
Präzisionsformen mit geringem Grat
Verzweigtes oder ausgehärtetes PPS fließt problemlos in dünne Abschnitte mit weniger Gratbildung. Entscheiden Sie sich für dichte elektronische Komponenten mit mehreren Hohlräumen.
Die obige Liste ist nicht vollständig. Ein Compounder kann Füllstoffe kombinieren, den Fasergehalt anpassen und das Basisharz abstimmen. Bevor Sie sich auf eine Note festlegen, vergleichen Sie die Datenblätter mit Ihren eigenen Testbedingungen. Ein praktisches Set Kriterien zur Bewertung einer PPS-Verbindung hilft Ihnen dabei, die relevanten Ansprüche herauszufiltern.
Für Anwendungen, die Hitze, chemische Einwirkung und Gleitkontakt kombinieren, ist PTFE-modifiziertes PPS ein bewährter Weg. Typische Anwendungen sind Lagerkäfige, Ventilsitze und Pumpenflügel, bei denen ein trockenlaufendes Material die passende Metalloberfläche nicht beschädigen darf. Die produktionsbereite Option für dieses Profil ist:
 PPS GF30 PTFE verschleißfeste, flammhemmende Verbundpellets Dieser Typ kombiniert 30 % Glasfaser mit PTFE-Schmierung und sorgt so für hohe Festigkeit und selbstschmierende Eigenschaften. Es eignet sich für trocken laufende Komponenten wie Lager und Ventilsitze, die Hitze und Chemikalien ausgesetzt sind. Produkt anzeigen →
Wo PPS-Pellets in echten Komponenten funktionieren
Automobil
Motorsteuerungssensoren, Kraftstoffsystemkomponenten, E-Pumpenteile und LED-Scheinwerfergehäuse basieren alle auf PPS. Es widersteht heißem Motoröl, Kühlmittel und Kraftstoffen, behält seine Abmessungen über einen weiten Temperaturbereich und übersteht Vibrationen ohne Spannungsrisse.
Elektrik und Elektronik
Bei Steckverbindern, Relaissockel, Spulenkörpern und Sensorgehäusen kommt es zu bleifreiem Reflow-Löten bei Spitzentemperaturen von 260 °C. PPS widersteht diesen Schwankungen, während seine inhärente Flammhemmung und geringe Ausgasung die UL- und Automobilelektrikanforderungen erfüllen.
Industrielle und chemische Verarbeitung
Pumpenlaufräder, Ventilplatten, Kompressorteile und Filterkomponenten verbringen ihre Lebensdauer im Kontakt mit aggressiven Medien. Glasfaserverstärktes PPS behält seine Steifigkeit dort, wo gewöhnliche Thermoplaste weich werden, und sein geringes Kriechen sorgt dafür, dass die Dichtungsflächen im Laufe der Zeit flach bleiben.
Für Hochtemperatur-Strukturteile, deren Steifigkeit über 200 °C bestehen muss, geben wir am häufigsten die Güteklasse an:
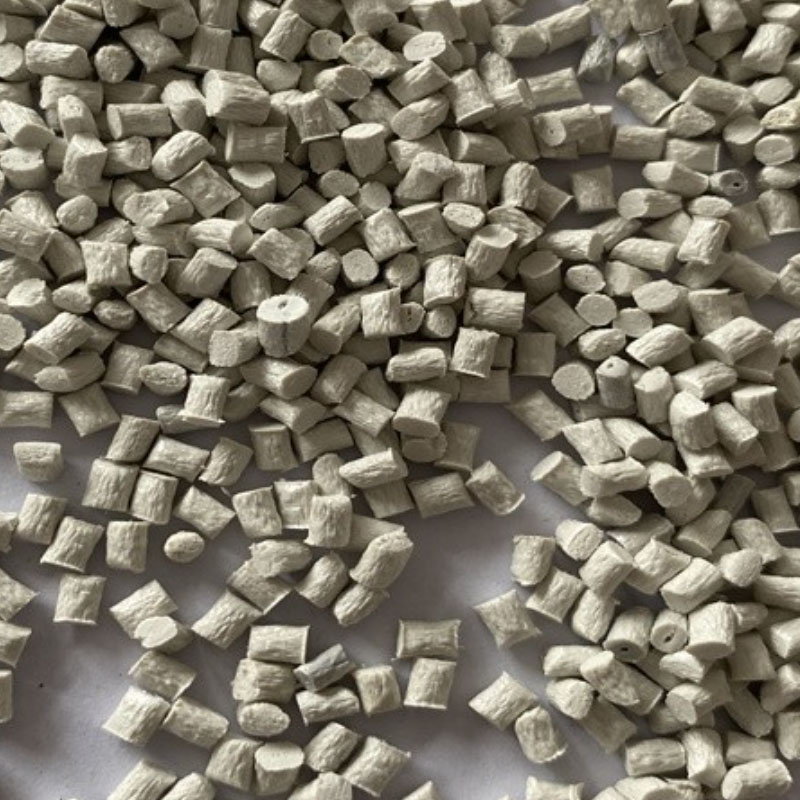 PPS GF45 Hochsteife Hochtemperatur-Kunststoffpellets Dieser mit 45 % Glasfasern verstärkte Typ bietet außergewöhnliche Steifigkeit und Dimensionsstabilität über 200 °C. Es ist für Strukturteile in Automobil- und Elektroanwendungen spezifiziert, die eine dauerhafte Leistung erfordern. Produkt anzeigen →
Wie ein maßgeschneidertes PPS-Pellet vom Konzept bis zur Produktion geht
Standardqualitäten decken viele Anwendungen ab, einige Projekte erfordern jedoch ein maßgeschneidertes Eigenschaftsfenster. Hier bietet ein modifizierter Kunststoff-Compoundierer einen Mehrwert. Der folgende Workflow ist der, dem wir folgen Lisu-Verbundwerkstoffe , und es dient als Vorlage für jeden Käufer.
- 1
Definieren Sie das Bedienfenster
Dokumentieren Sie mechanische Belastungen, Temperaturprofil, chemische Medien, elektrische Anforderungen, angestrebte Lebensdauer und die Zertifizierungen, die das Teil bestehen muss, wie z. B. UL oder IATF 16949.
- 2
Entwickeln Sie die Formulierung
Wählen Sie den Basis-PPS-Harztyp, den Füllstofftyp und die Beladung sowie etwaige funktionelle Additive aus. Ein Compoundierer kann die Formel iterieren, bis die Laborergebnisse Ihren Zielwerten entsprechen.
- 3
Führen Sie Pilotversuche zum Compoundieren und Formen durch
Produzieren Sie eine kleine Testcharge, formen Sie echte Teile und überprüfen Sie Dimensionsstabilität, Bindenahtfestigkeit, Oberflächenqualität und Alterungsverhalten unter realistischen Bedingungen.
- 4
Qualifizieren Sie Chargen und sichern Sie die Versorgung
Vereinbaren Sie Testkriterien pro Charge, bestätigen Sie die Chargenkonsistenz und legen Sie stabile Lieferzeiten, Verpackungen und Dokumentation fest, bevor Sie die Produktion hochskalieren.
Das Prinzip ist einfach: Definieren Sie den Fehlermodus, den Sie vermeiden müssen, vereinbaren Sie messbare Testkriterien und qualifizieren Sie das Pellet vor der Skalierung anhand realer Werkzeuge. Diese Disziplin verhindert die meisten Ausfälle vor Ort, bevor sie auftreten.
Häufig gestellte Fragen
Was ist der Unterschied zwischen PPS- und PEEK-Pellets?
PEEK läuft bei höheren Dauertemperaturen, oft über 250 °C, und bietet eine bessere Zähigkeit und Ermüdungsbeständigkeit, kostet aber deutlich mehr. PPS ist die wirtschaftlichere Wahl für hohe Temperaturen bei Dauerbetrieb bei 180–220 °C und bietet dennoch eine hervorragende chemische Beständigkeit.
Können PPS-Anguss- und Angusskanalabfälle wiederverwendet werden?
In vielen Fällen ja. Da das PPS-Rückgrat einem Molekulargewichtsabbau während des Formens widersteht, können wiedergemahlenes Anguss- und Angussmaterial in einem kontrollierten Verhältnis zu Neupellets vermischt werden. Erkundigen Sie sich bei Ihrem Compoundeur nach dem akzeptablen Mahlgradanteil, um Sprödigkeit oder Kontamination bei wiederholten thermischen Belastungen zu vermeiden.
Was ist der Unterschied zwischen linearem und ausgehärtetem PPS?
Lineares PPS weist eine höhere mechanische Festigkeit, Zähigkeit und Dehnung auf und wird daher für Strukturteile bevorzugt. Ausgehärtetes oder vernetztes PPS fließt besser und erzeugt in dünnwandigen Formen und Formen mit mehreren Kavitäten weniger Grate, ist jedoch spröder und für tragende Konstruktionen weniger geeignet.
Wie sollten PPS-Granulat vor dem Spritzgießen getrocknet werden?
Typische Praxis ist das Trocknen bei 130–150 °C für 3–4 Stunden, bis der Feuchtigkeitsgehalt unter 0,02 % fällt. Die Schmelzetemperatur liegt normalerweise zwischen 300 und 340 °C und die Formoberflächentemperatur zwischen 130 und 160 °C, um eine ausreichende Kristallinität und eine gleichmäßige Oberflächenbeschaffenheit zu erreichen. Befolgen Sie immer das technische Datenblatt, das Ihrer spezifischen Sorte beiliegt.